El mes pasado, un cliente de la industria de electrodomésticos de bajo voltaje nos envió una muestra PA6 cargada con un 20 % de retardante de llama intumescente para la creación de prototipos. El resultado fue incómodo: la prueba de quemado vertical falló debido al goteo que encendió el algodón, y el cilindro de la máquina de moldeo por inyección comenzó a humear y a formar espuma.
Le pregunté de dónde venía la fórmula. Dijo: 'Así es como lo agregamos cuando estábamos haciendo PP. PA tiene un índice de oxígeno más alto que el PP, por lo que lógicamente debería ser más fácil de retardar la llama, ¿verdad? ¿Por qué falló por completo?'
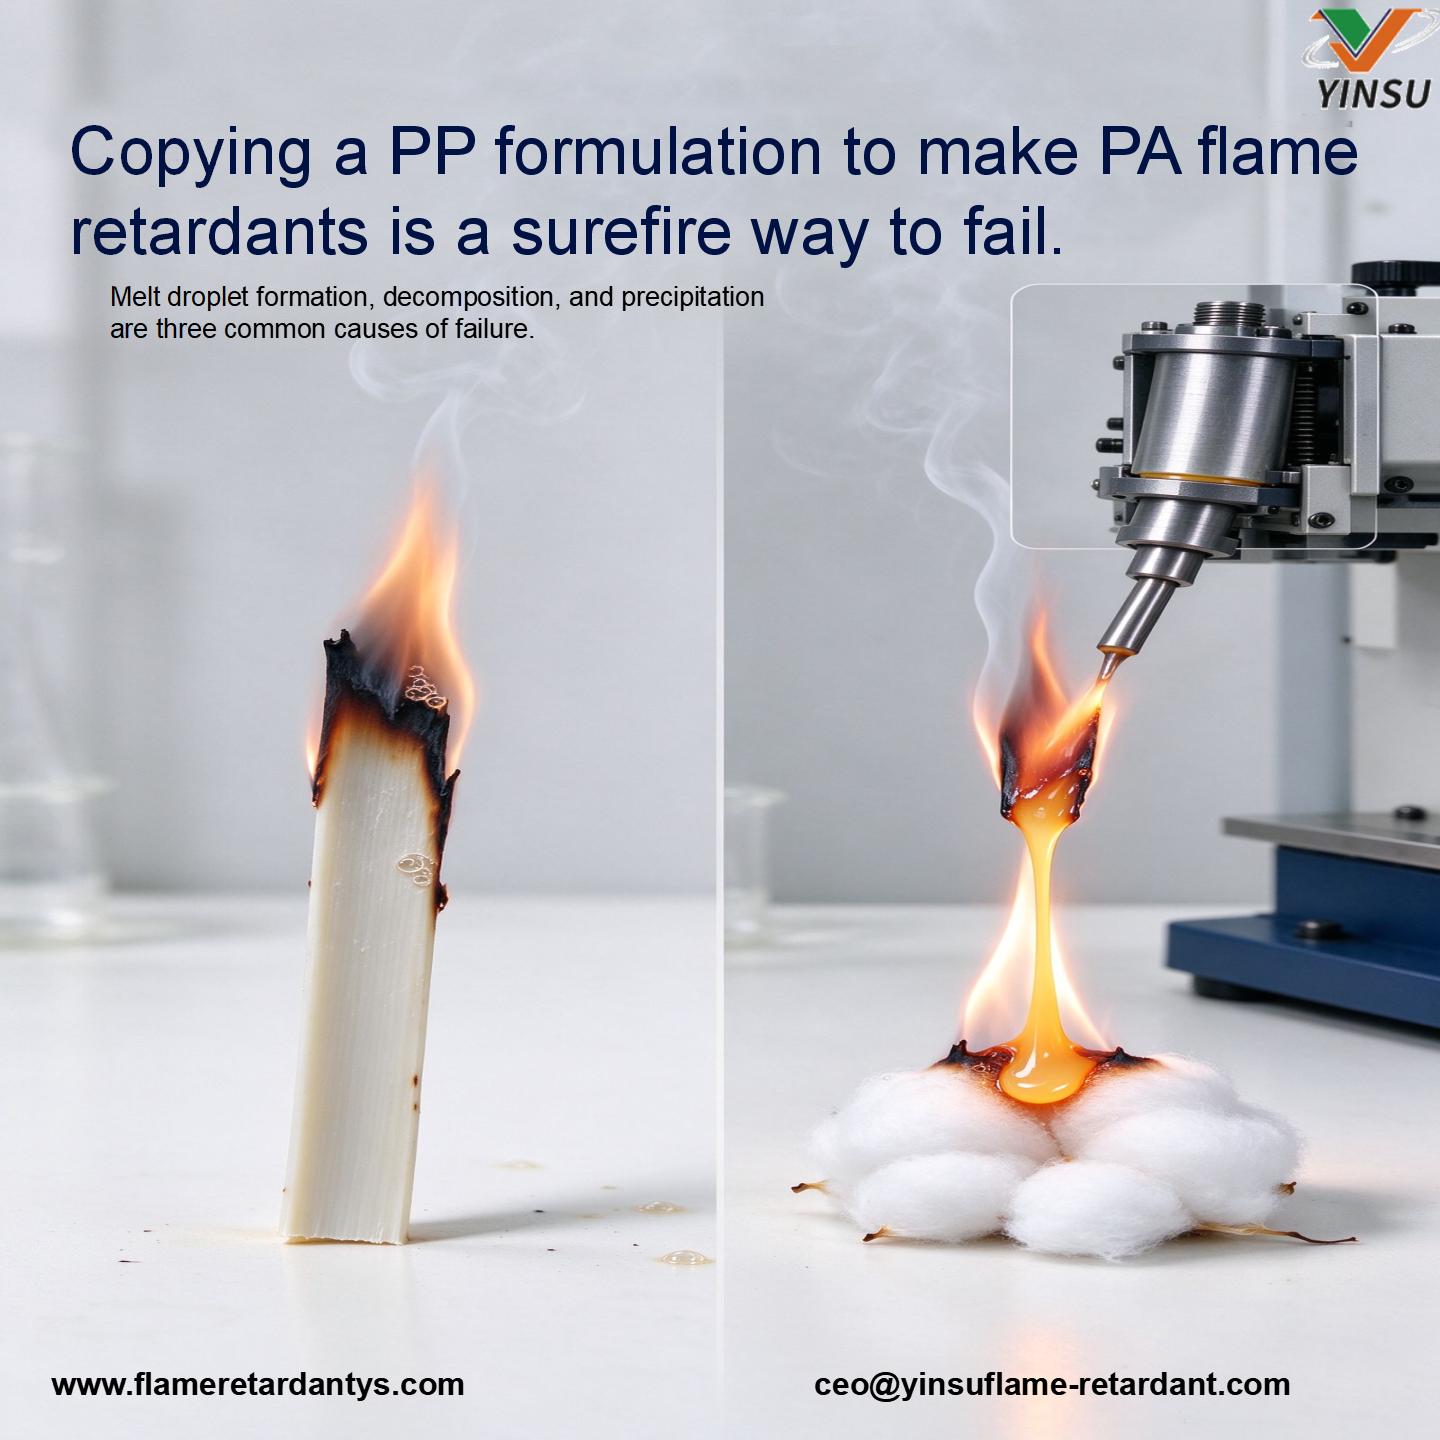
Ésta es una trampa en la que los fabricantes de compuestos y moldeadores por inyección caen fácilmente: copiar ciegamente la lógica retardante de llama del PP y aplicarla al PA (poliamida/nylon).
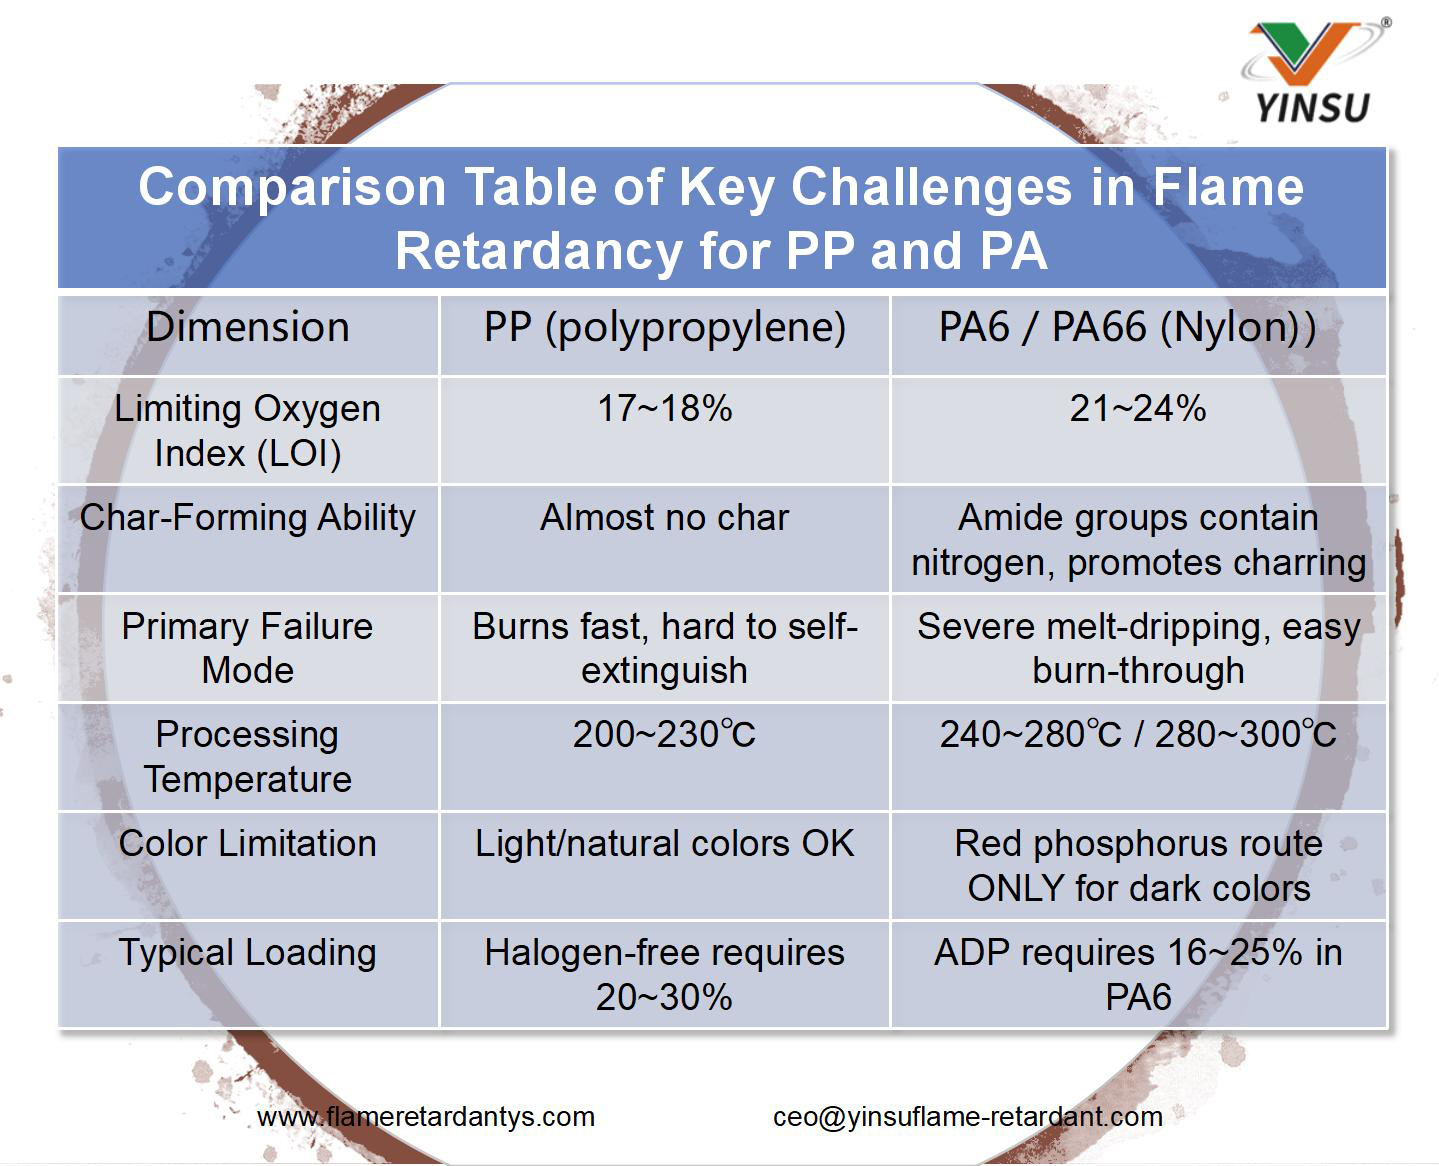
Aunque el índice limitante de oxígeno (LOI, 21~24%) de PA es más alto que el de PP (17~18%), no significa que sea fácil de procesar. La dificultad del PP radica en 'cómo evitar que se queme', mientras que la dificultad de PA radica en 'cómo evitar la descomposición a altas temperaturas y aun así pasar la prueba'. Las líneas de partida son diferentes, y los peligros son completamente diferentes.
¿Por qué es más difícil lidiar con PA? Cuatro líneas de fallas físicas y químicas
Si desea lograr un retardo de llama libre de halógenos en PA6 o PA66, debe superar estas cuatro líneas de falla; no se puede pasar por alto ni una sola.
1. El 'efecto de goteo de fusión' más crítico
La estructura molecular de PA da como resultado una viscosidad extremadamente baja en estado fundido. Una vez expuesto a una llama, el PA derretido gotea hacia abajo como agua. En la prueba de combustión vertical UL94, siempre que las gotas enciendan el algodón absorbente subyacente, se trata de una falla V-0 inmediata, sin importar qué tan rápido se autoextinga la llama al retirarla.
Solución: Resolver el goteo de fusión PA depende de mejorar la capacidad de formación de carbón y la resistencia de la fusión, no de acumular ciegamente retardantes de llama. Agregar demasiado (por ejemplo, más del 25%) hace que la resistencia al impacto disminuya y las piezas inyectadas del cliente se romperán al caer.
2. Temperatura de procesamiento 'Pantallas' La mitad de los retardantes de llama
Las temperaturas de extrusión/inyección del PP son 200~230°C, mientras que PA6 requiere 240~280°C, y PA66 alcanza 280~300°C. Si se agrega fibra de vidrio (GF), el calor por fricción aumenta la temperatura de fusión entre 10 y 20 °C más.
Esto significa que los retardantes de llama con una temperatura de descomposición inferior a 300 °C comenzarán a descomponerse en el barril incluso antes de que comience la inyección, lo que provocará coloración amarillenta, formación de espuma, olores acre y fuertes depósitos de moho. La industria utiliza una temperatura de descomposición de ≥350°C como 'boleto de entrada' para el retardo de llama PA.
3. El 'color del talón de Aquiles' del fósforo rojo
El fósforo rojo es extremadamente eficiente y de bajo costo, lo que lo convierte en una solución muy madura para sistemas PA. Pero tiene una limitación fatal: su color inherente va del rojo oscuro al marrón negro.
Sólo se puede utilizar para piezas de colores oscuros. Si su cliente necesita una carcasa de disyuntor blanca o un conector de color claro, el fósforo rojo queda descartado de inmediato. Debes cambiar de sistema: elige ADP (dietilfosfinato de aluminio) blanco o MCA.
4. La 'enfermedad crónica' de la absorción de humedad y la floración
PA absorbe naturalmente la humedad. Si se elige el retardante de llama incorrecto (por ejemplo, un sistema altamente soluble en agua), se extraerá lentamente en ambientes húmedos. Después de unos meses en el almacén del cliente, el rendimiento ignífugo disminuye por sí solo. Sólo hay dos contramedidas: elegir un retardante de llama insoluble en agua (como ADP) o elegir un masterbatch de fósforo rojo con una encapsulación extremadamente estricta (que previene la precipitación de fosfina).
Comparación de los desafíos de retardo de llama de Core PP frente a PA
Juicio de selección: no calcule el costo primero, calcule el color y el proceso primero
Al formular PA retardante de llama, no se fije primero en el costo. Si la secuencia es incorrecta, todo se pierde.
Determine el color primero: el color no es negociable. Para colores claros, se excluye inmediatamente el fósforo rojo; para colores oscuros, la eficacia del fósforo rojo te sorprenderá.
Verifique el espesor y la fibra de vidrio: Los sistemas de fibra de vidrio tienen un 'efecto de absorción' y las piezas de paredes delgadas son extremadamente propensas a gotear. La mezcla directa en seco de polvos tiende a aglomerarse; debe utilizar productos masterbatch altamente predispersados.
Calcule el costo al final: un precio unitario bajo no significa que sea asequible. Debe calcular el 'coste total del retardante de llama por kilogramo de resina' y tener en cuenta la tasa de desechos causados por la pérdida de propiedad física.
¿Cómo implementar para aplicaciones específicas?
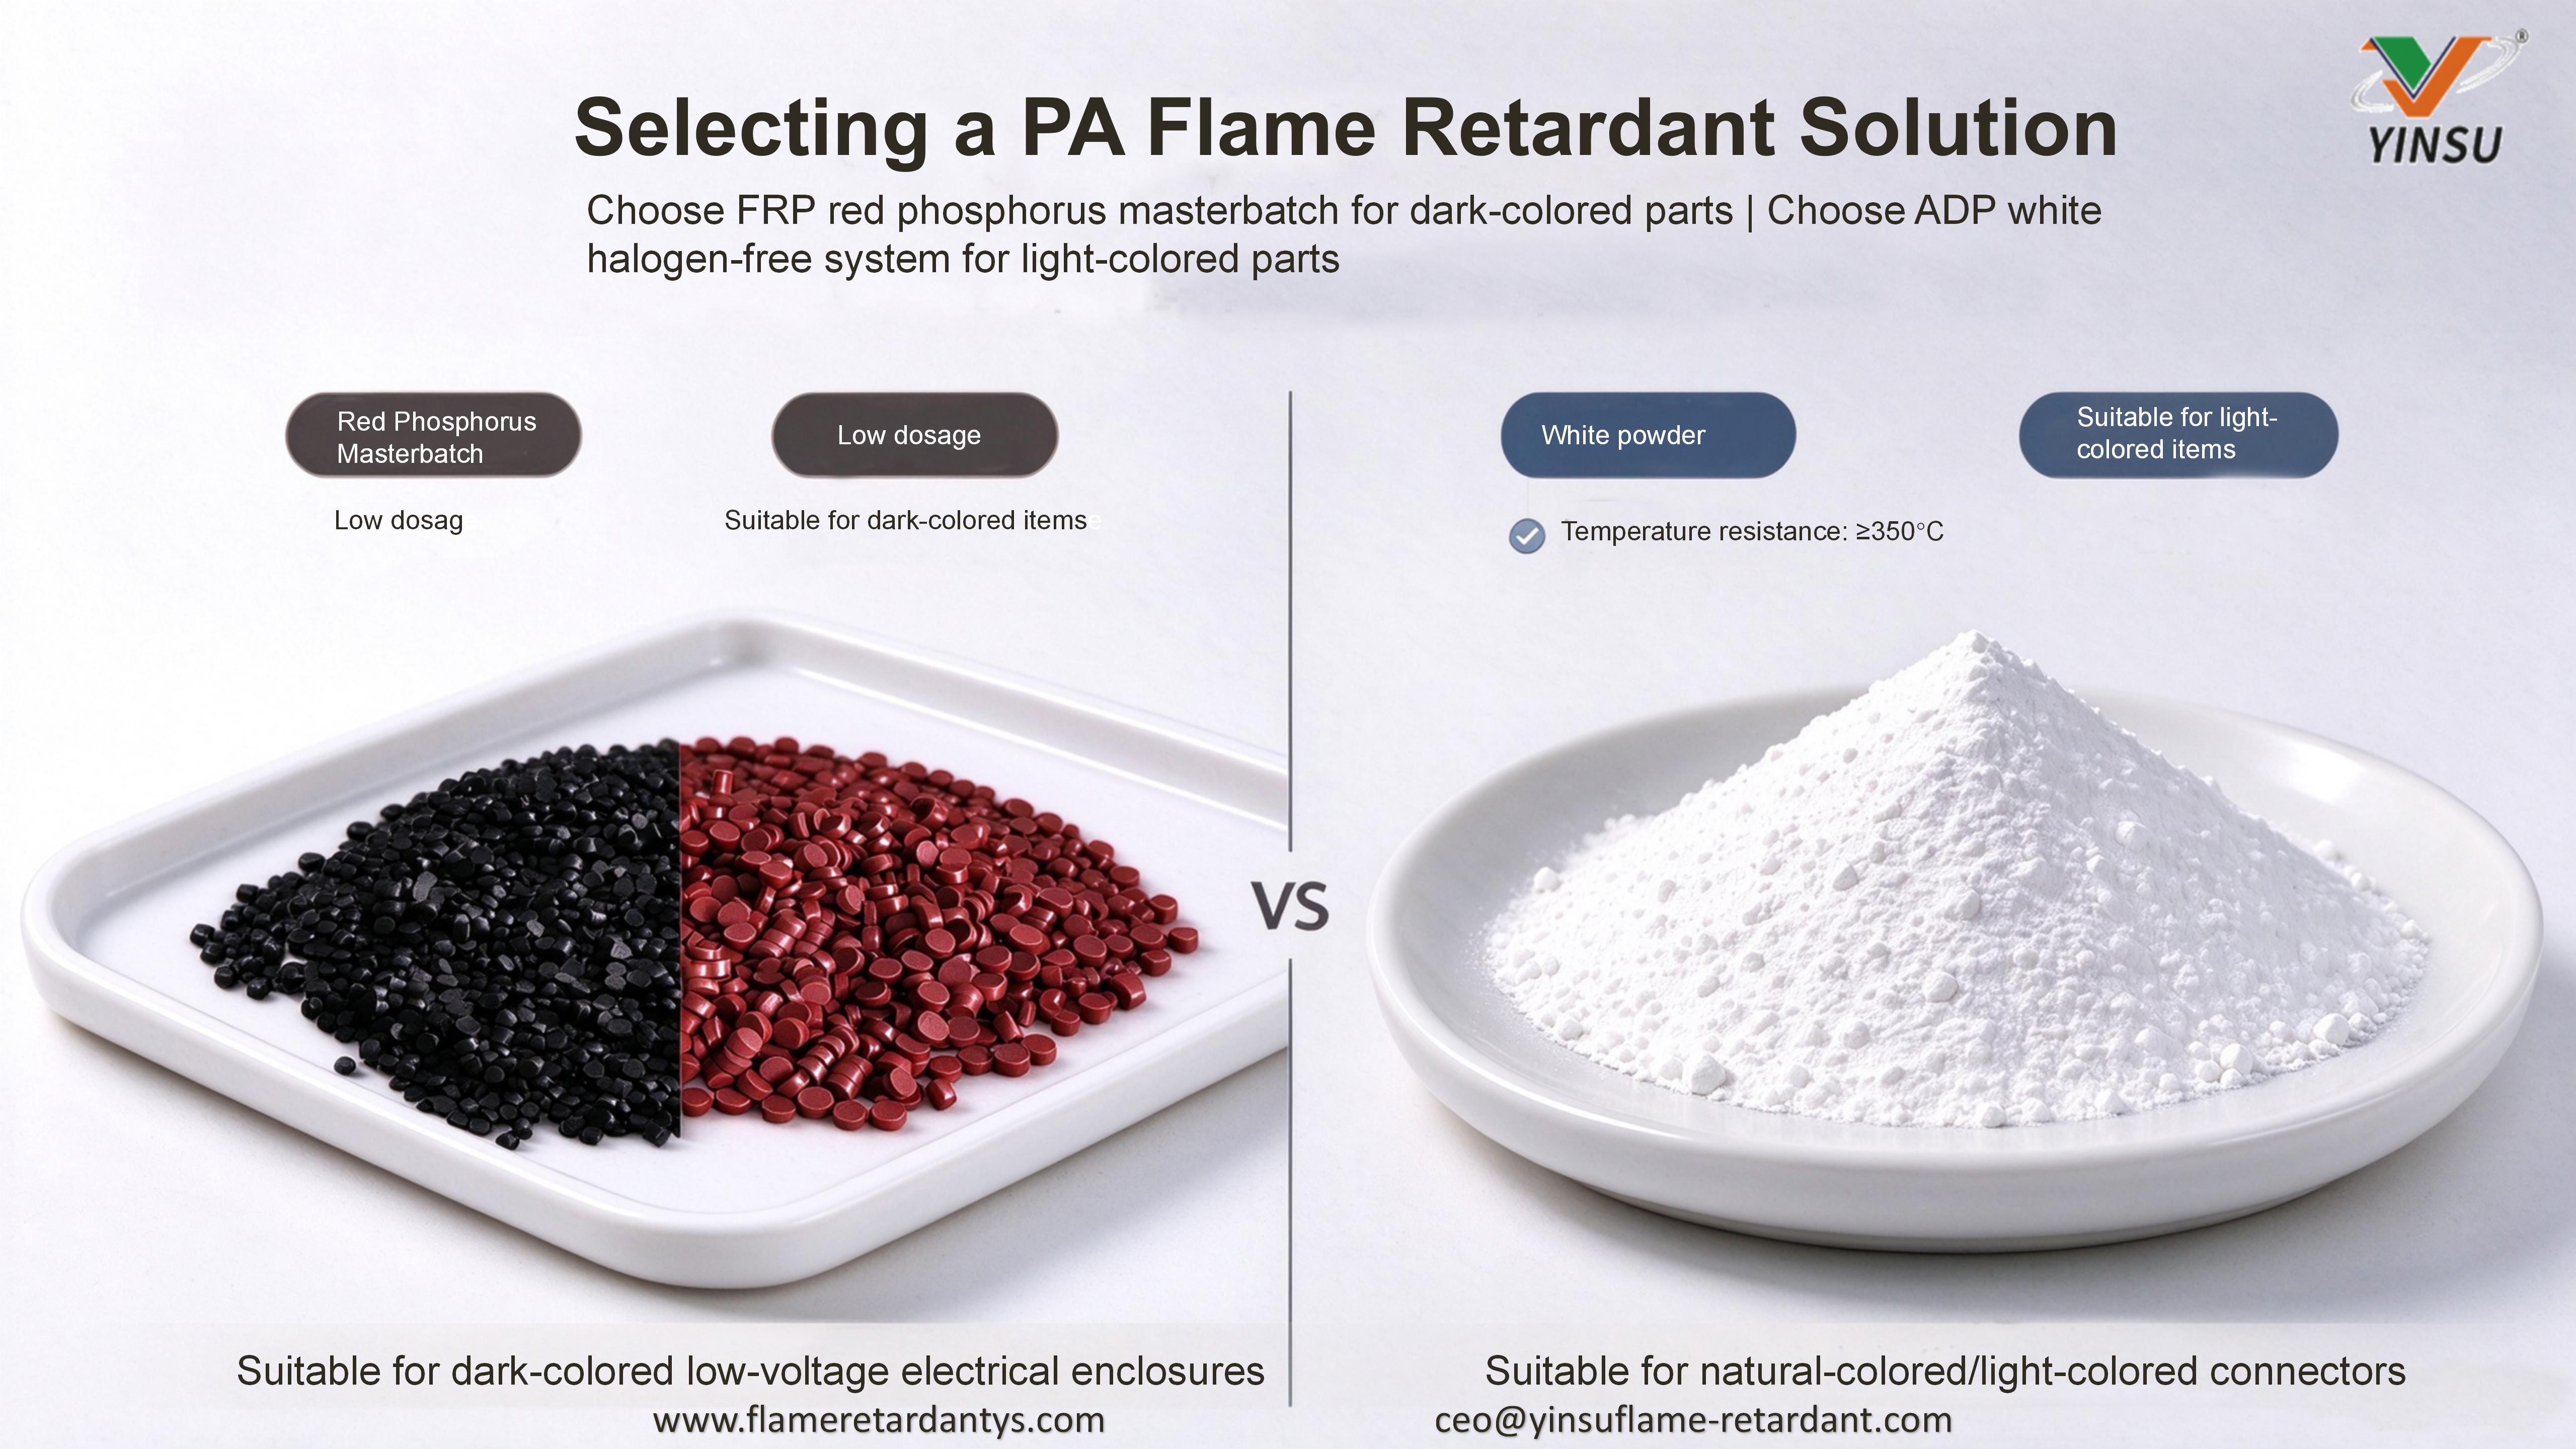
Partes oscuras (priorizar masterbatches de fósforo rojo):
• Opción de carga baja: elija FRP-750A (contenido de fósforo rojo ≥70%). En sistemas PA66 reforzados con fibra de vidrio, al agregar solo el 9% se logra V-0 (2,0 mm), lo que deja un amplio espacio para la fibra de vidrio y la resina con una pérdida mecánica mínima.
• Opción de hilo incandescente alto: elija FRP-301Y3 (contenido de fósforo rojo ≥50%), desarrollado específicamente para pruebas de hilo incandescente a 750°C/850°C. Con un portador compatibilizador virgen importado, su resistencia a la precipitación de fosfina es extremadamente sólida.
Piezas de colores claros/naturales (priorizar retardantes de llama blancos):
• Opte por ADP (dietilfosfinato de aluminio), . un polvo blanco (blancura ≥98%) que combina perfectamente con el procesamiento a alta temperatura de 280~300°C de PA. Es insoluble en agua y no florece. Al agregar un 16 ~ 25% en PA6 se logra V-0 manteniendo excelentes propiedades eléctricas.
Preguntas frecuentes: preguntas frecuentes de ingenieros
P1: ¿Por qué es tan difícil pasar V-0 en PA reforzado con fibra de vidrio?
Las fibras de vidrio actúan como una mecha, arrastrando la masa fundida a través de los huecos hacia la zona del incendio mientras perforan la capa carbonizada. No aumentes ciegamente la carga; cambiar a masterbatches de alta concentración y mejorar la compatibilidad interfacial es la respuesta correcta.
P2: ¿Se pueden utilizar retardantes de llama para PA66 directamente en PA6?
La temperatura de procesamiento del No. PA66 es 20~40°C más alta, por lo que se debe volver a validar la estabilidad térmica del retardante de llama y la viscosidad del sistema. No puede copiar directamente la fórmula.
P3: ¿Existe riesgo de precipitación de fosfina en los sistemas de fósforo rojo?
El fósforo rojo barato con una microencapsulación inadecuada tendrá este problema. Elija masterbatches profundamente encapsulados (como nuestra serie FRP), que pueden pasar pruebas de ebullición y envejecimiento a largo plazo, lo que garantiza la seguridad.
Los datos anteriores son sólo de referencia; La carga y formulación reales deben basarse en las pruebas del cliente. Si necesita una evaluación de la formulación para su resina base y su aplicación, comuníquese con el equipo técnico de retardante de llama YINSU .


