Cuarenta grados de altura libre: Mida PET Historial de calor en °C·min, no en puntos de ajuste
PET funciona a 260–280°C. El ZDP comienza a descomponerse por encima de los 320°C.
Resta los dos y tendrás aproximadamente 40°C. Ese es el margen total que le estás dando al retardante de llama . Nada explota a 300°C, pero cada minuto extra a temperatura gasta parte del margen.
La hoja de formulación no muestra esto. La misma receta funciona limpiamente a 265°C en la línea A; La línea B empuja a 285 °C para llenar una pared delgada y, en dos días, las partes se vuelven amarillas, aparece el olor y la LOI desciende. El instinto es revisar la formulación. El problema es la historia del calor.
El historial de calor es la temperatura multiplicada por el tiempo.
La mayoría de la gente observa el punto de ajuste. 275°C parece seguro porque quedan 45°C antes de 320°C.
La degradación también es función del tiempo. A los mismos 275°C, una pequeña pieza de ciclo rápido permanece en el barril durante dos o tres minutos; una pieza gruesa y de ciclo largo permanece de ocho a diez. Una triple diferencia.
Combina ambas variables en un solo número:
°C·min = temperatura de fusión × tiempo de residencia
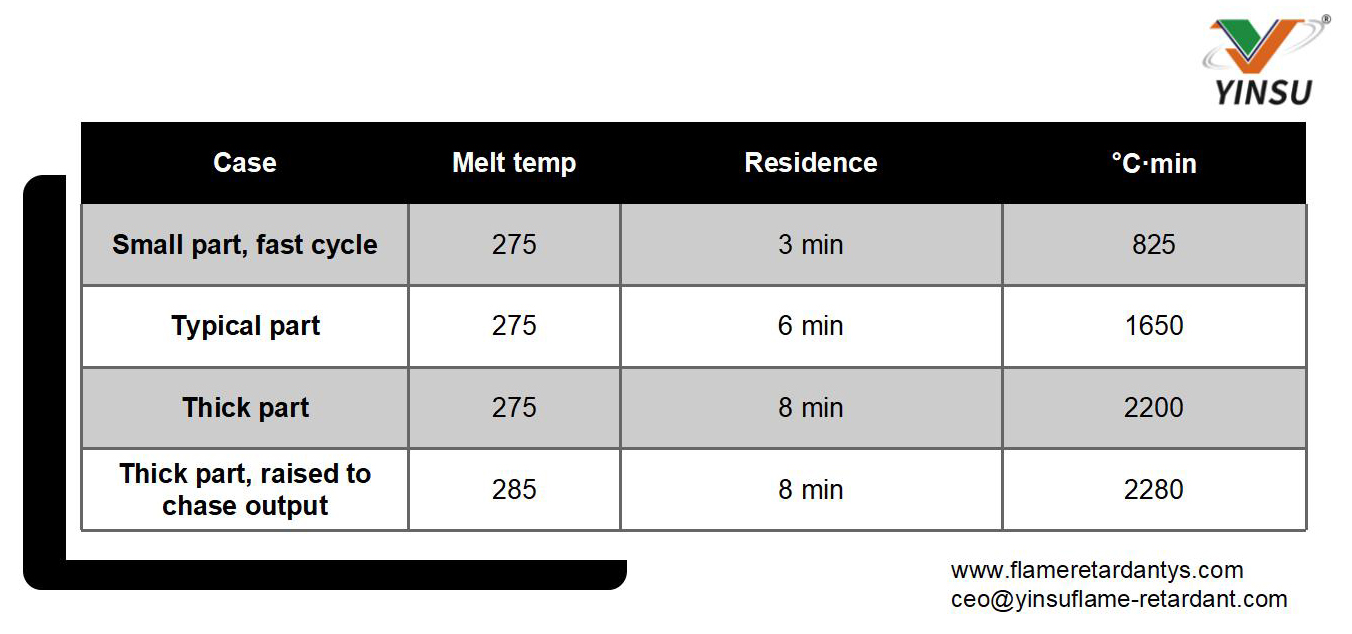
Los dos últimos difieren en menos del 4%. El último y el primero difieren en 2,8×.
Ésta es una aproximación de ingeniería, no un modelo cinético; Arrhenius es dueño de ese terreno. Basta con comparar dos líneas, dos máquinas o dos piezas. En la práctica, trate 2.800 como la línea de advertencia (280 °C durante diez minutos) y cuando la cruce, compruebe el color, la vía intravenosa y el olfato.
La contrapresión falta en la fórmula y causa un daño real. La alta contrapresión ralentiza la recuperación del tornillo, la masa fundida se corta repetidamente y la temperatura local sube entre 10 y 15 °C por encima de la lectura. El panel dice 275; la masa fundida puede estar en 290. La pantalla muestra la pared del barril, no la masa fundida.
Estación uno: el secado es química, no historia del calor
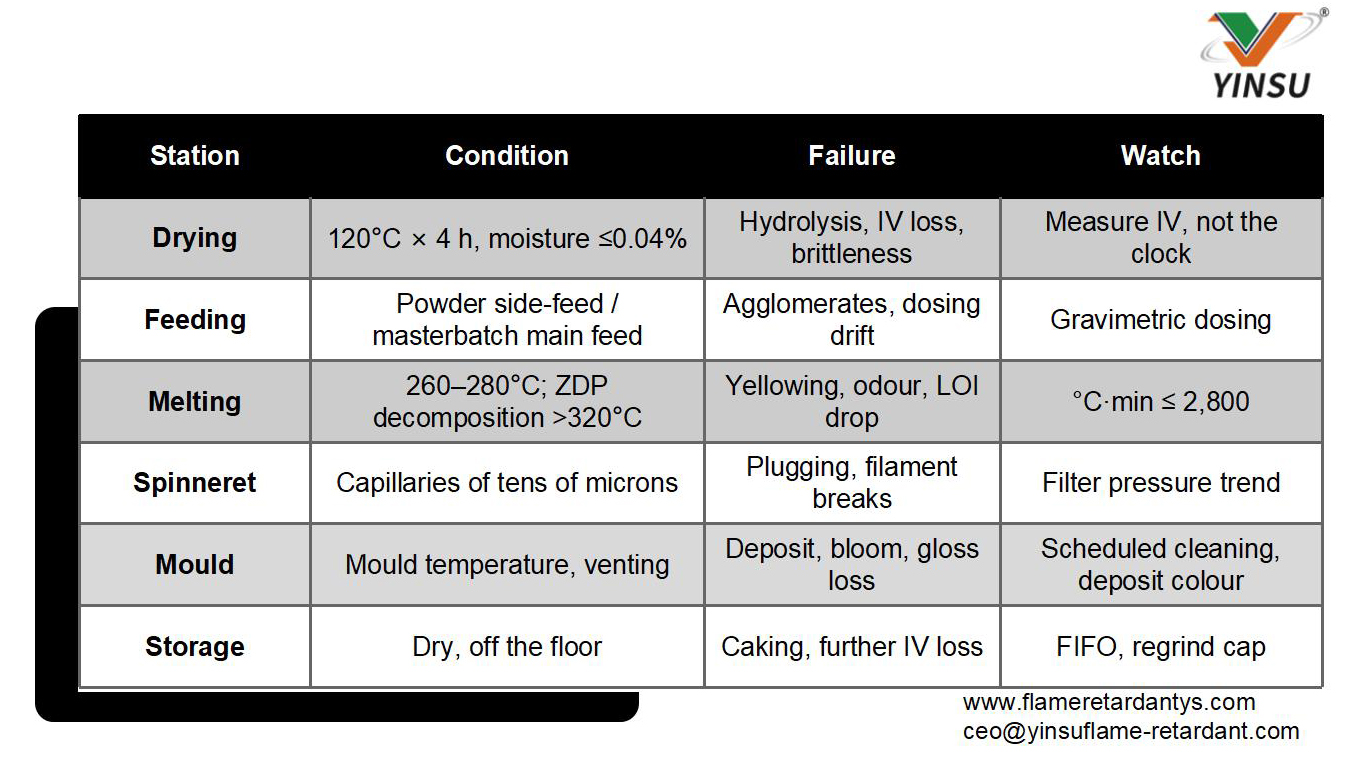
PET es higroscópico. Secar a 120°C durante cuatro horas para reducir la humedad por debajo del 0,04%.
Un secado insuficiente no son 'unas cuantas burbujas'. El agua hidroliza los enlaces éster en la masa fundida, el IV cae, las cadenas se rompen, las piezas se vuelven quebradizas y el giro se rompe. Concluye que el retardante de llama hizo que el material se volviera quebradizo. Era agua.
El secado se sitúa fuera de la ventana de 40°C, pero amplifica lo que sucede dentro de ella. El material que ya ha perdido IV se degrada más rápidamente a altas temperaturas y a una residencia prolongada. La combinación es lo que la gente llama 'un lote malo'.
Segunda estación: ZDP se funde a 200°C
ZDP se derrite cerca de 200°C, sesenta grados por debajo del rango de fusión de PET.
Esa brecha tiene consecuencias. Al entrar en la zona de fusión, el ZDP ya está líquido mientras el chip aún se está ablandando. No necesita cizalla de tornillo para romper aglomerados sólidos; La dispersión ocurre en el cambio de fase.
El coste es real: un líquido de baja viscosidad plastifica la masa fundida PET y la viscosidad cae un punto. Bueno para la dispersión, malo para el goteo. La acción de carbonización del zinc es la compensación necesaria, no un extra opcional: una capa de carbonización continua significa que la viscosidad perdida no se convierte en gotas grandes.
El polvo de ADP toma el otro camino: alto punto de fusión, partículas sólidas por todas partes, dispersión enteramente mediante tornillo. Mismo tornillo y misma residencia, y un lote basto o aglomerado deja un problema delante de la hilera.
Tercera estación: decenas de micrones lo deciden todo
Los capilares de hilera tienen decenas de micrones de ancho. Cualquier partícula más grande que el capilar lo tapa.
Un agujero tapado desequilibra el paquete: primero vuela, luego se rompe. Suficientes descansos y la mochila se desprende, dos horas mínimo.
El número a observar aquí no es la temperatura sino la tasa de aumento del valor de presión del filtro. Una curva pronunciada significa partículas en la masa fundida, ya sea de mala dispersión o de calidad gruesa. Una curva plana significa coincidencia entre proceso y material.
El moldeo por inyección cambia esto por depósito de molde. El ligero depósito opaca el brillo; Los depósitos pesados bloquean las ventilaciones y provocan quemaduras y disparos cortos. La mitad del diagnóstico es el color: el depósito blanco suele ser una floración aditiva, el negro es material chamuscado debido a una mala ventilación.
Estación cuatro: almacenamiento y triturado
Bolsas de papel-plástico de 20 kg. Un almacén húmedo y un apilamiento alto dan como resultado material apelmazado en la parte inferior del palet, lo que bloquea la tolva. Romper el pastel con la mano deja el lote desigual.
Regrind merece su propia línea. reciclado El PET ya tiene un IV más bajo; agregar retardante de llama lo reduce aún más. Por encima del 30 % de remolido, vuelva a validar tanto la clasificación como la mecánica. No reutilice el informe virgen.
punto de control
Cinco preguntas
P1: Descomposición a 320°C. ¿Podemos funcionar a 300°C?
No. 320°C es el umbral de inicio, no una temperatura de trabajo. A 300°C tienes un margen de 20°C y cualquier punto caliente local lo cruza. Margen significa mantenerse alejado de él.
P2: ¿Cómo se mide el tiempo de residencia?
Crudo pero efectivo: coloque un puñado de masterbatch de color antes de detener la alimentación y cronometre desde la tolva hasta la boquilla. O divida el volumen del cañón por el tamaño del disparo. El error es grande, pero responde a la única pregunta que importa: ¿esta línea es de tres minutos o de ocho?
P3: ¿ZDP necesita alimentación lateral?
No. Se funde a 200°C, se alimenta desde la garganta principal y se dispersa en la zona de fusión. La alimentación lateral funciona pero no justifica modificar la máquina.
P4: ¿Una presión de filtro que aumenta rápidamente es siempre el retardante de llama??
No. Primero descarte tres cosas: tamaño y dispersión de las partículas, malla de la criba y proporción de triturado.
P5: ¿Se puede acortar el tiempo de secado?
No reduciendo el tiempo. Utilice un secador desecante y baje el punto de rocío. El secado con aire caliente tiene dificultades en las estaciones húmedas y, con un lecho grueso, la superficie se seca mientras que el núcleo no.


