La fibra de vidrio en sí no se quema, pero agregar un 30% de fibra de vidrio a menudo hace que disminuya la clasificación Esto no se debe a que el retardante de llama sea insuficiente, sino a que el 'efecto absorbente' de la fibra de vidrio introduce continuamente la masa fundida en la zona de la llama mientras perfora la capa carbonizada, alterando los procesos de combustión tanto físicos como químicos. de retardante de llama .
El fenómeno: la fórmula no cambia, la calificación se reduce
Hace unos días, un cliente que fabrica componentes de compartimentos de motores para automóviles nos envió una captura de pantalla de una prueba de combustión. Parecía bastante frustrado: 'Agregué exactamente el mismo retardante de llama. Cuando estábamos usando resina pura, V-0 pasó perfectamente. Pero tan pronto como agregamos un 30% de fibra de vidrio, goteó cuando se quemó, y el fuego incluso se propagó hacia arriba'.
Cuando muchos ingenieros se encuentran con esto, su primera reacción es 'aumentar la dosis'. Aumentar el retardante de llama del 10 % al 20 % podría apenas recuperar la clasificación, pero la resistencia al impacto inmediatamente se reduce a la mitad. No importa cómo lo calcules, es un mal negocio.
En la industria de los materiales, este fenómeno tiene un nombre específico: el 'efecto de absorción'. Si no se comprende su lógica subyacente, modificar la fórmula cien veces será inútil.
Mecanismo 1: La fibra de vidrio actúa como una 'mecha de vela' gigante durante la combustión
Necesitamos acercarnos a un microscopio de alta potencia. Piense en cómo arde una vela: la cera en sí es sólida y no puede arder por sí sola. Depende completamente de la mecha de algodón en el medio para aspirar la cera líquida derretida y alimentarla continuamente a la llama.
Cuando se quema PA reforzado con fibra de vidrio, ocurre exactamente lo mismo. Actúa como miles de carreteras microscópicas dentro del material, transportando rápidamente el PA derretido y calentado hacia la fuente del fuego. Mientras tanto, los microespacios dentro de los haces de fibra de vidrio actúan como esponjas por acción capilar, aspirando la masa fundida inflamable como combustible. Cuanta más fibra de vidrio haya y cuanto más pronunciada sea la orientación, más suave se volverá este 'canal de alimentación'.
Mecanismo 2: La capa carbonizada se 'perfora' directamente, perdiendo calor y aislamiento de oxígeno
El retardo de llama libre de halógenos depende en gran medida de la 'carbonización intumescente', una capa espesa de carbón espumoso que aísla del oxígeno y el calor.
Sin embargo, las fibras de vidrio son rígidas. Se extienden sobre el material como agujas de acero. Una vez que la capa carbonizada se expande, las fibras de vidrio la perforan y rompen directamente. La capa de carbón se rompe y se abre, y los espacios se convierten en canales para el derretimiento y el gas. La carbonización ocurre en la parte superior, mientras que el combustible se suministra desde abajo; El calor y el oxígeno entran rápidamente, toda la defensa retardante de llama colapsa instantáneamente y la clasificación, naturalmente, se vuelve inestable.
Mecanismo 3: La 'herida química oculta' de las interfaces trifásicas incompatibles
Más allá de la destrucción física, el PA reforzado con fibra de vidrio es un sistema trifásico típico: la fibra de vidrio es un material inorgánico hidrófilo, el PA es un polímero polar y el fósforo rojo o ADP tiene otra propiedad superficial más.
Mezclar los tres es esencialmente un problema de compatibilidad trifásica. La mala compatibilidad conduce a una dispersión desigual. En el interior del producto aparecen 'zonas pobres en retardante de llama' con una concentración insuficiente de retardante de llama; estas zonas son las primeras en quemarse. Al mismo tiempo, una unión interfacial débil provoca la desunión entre la fibra de vidrio y la matriz durante la combustión, y los espacios se convierten nuevamente en canales de fusión. Las interfaces a menudo se convierten en puntos débiles para la dispersión y puntos de partida para el florecimiento.
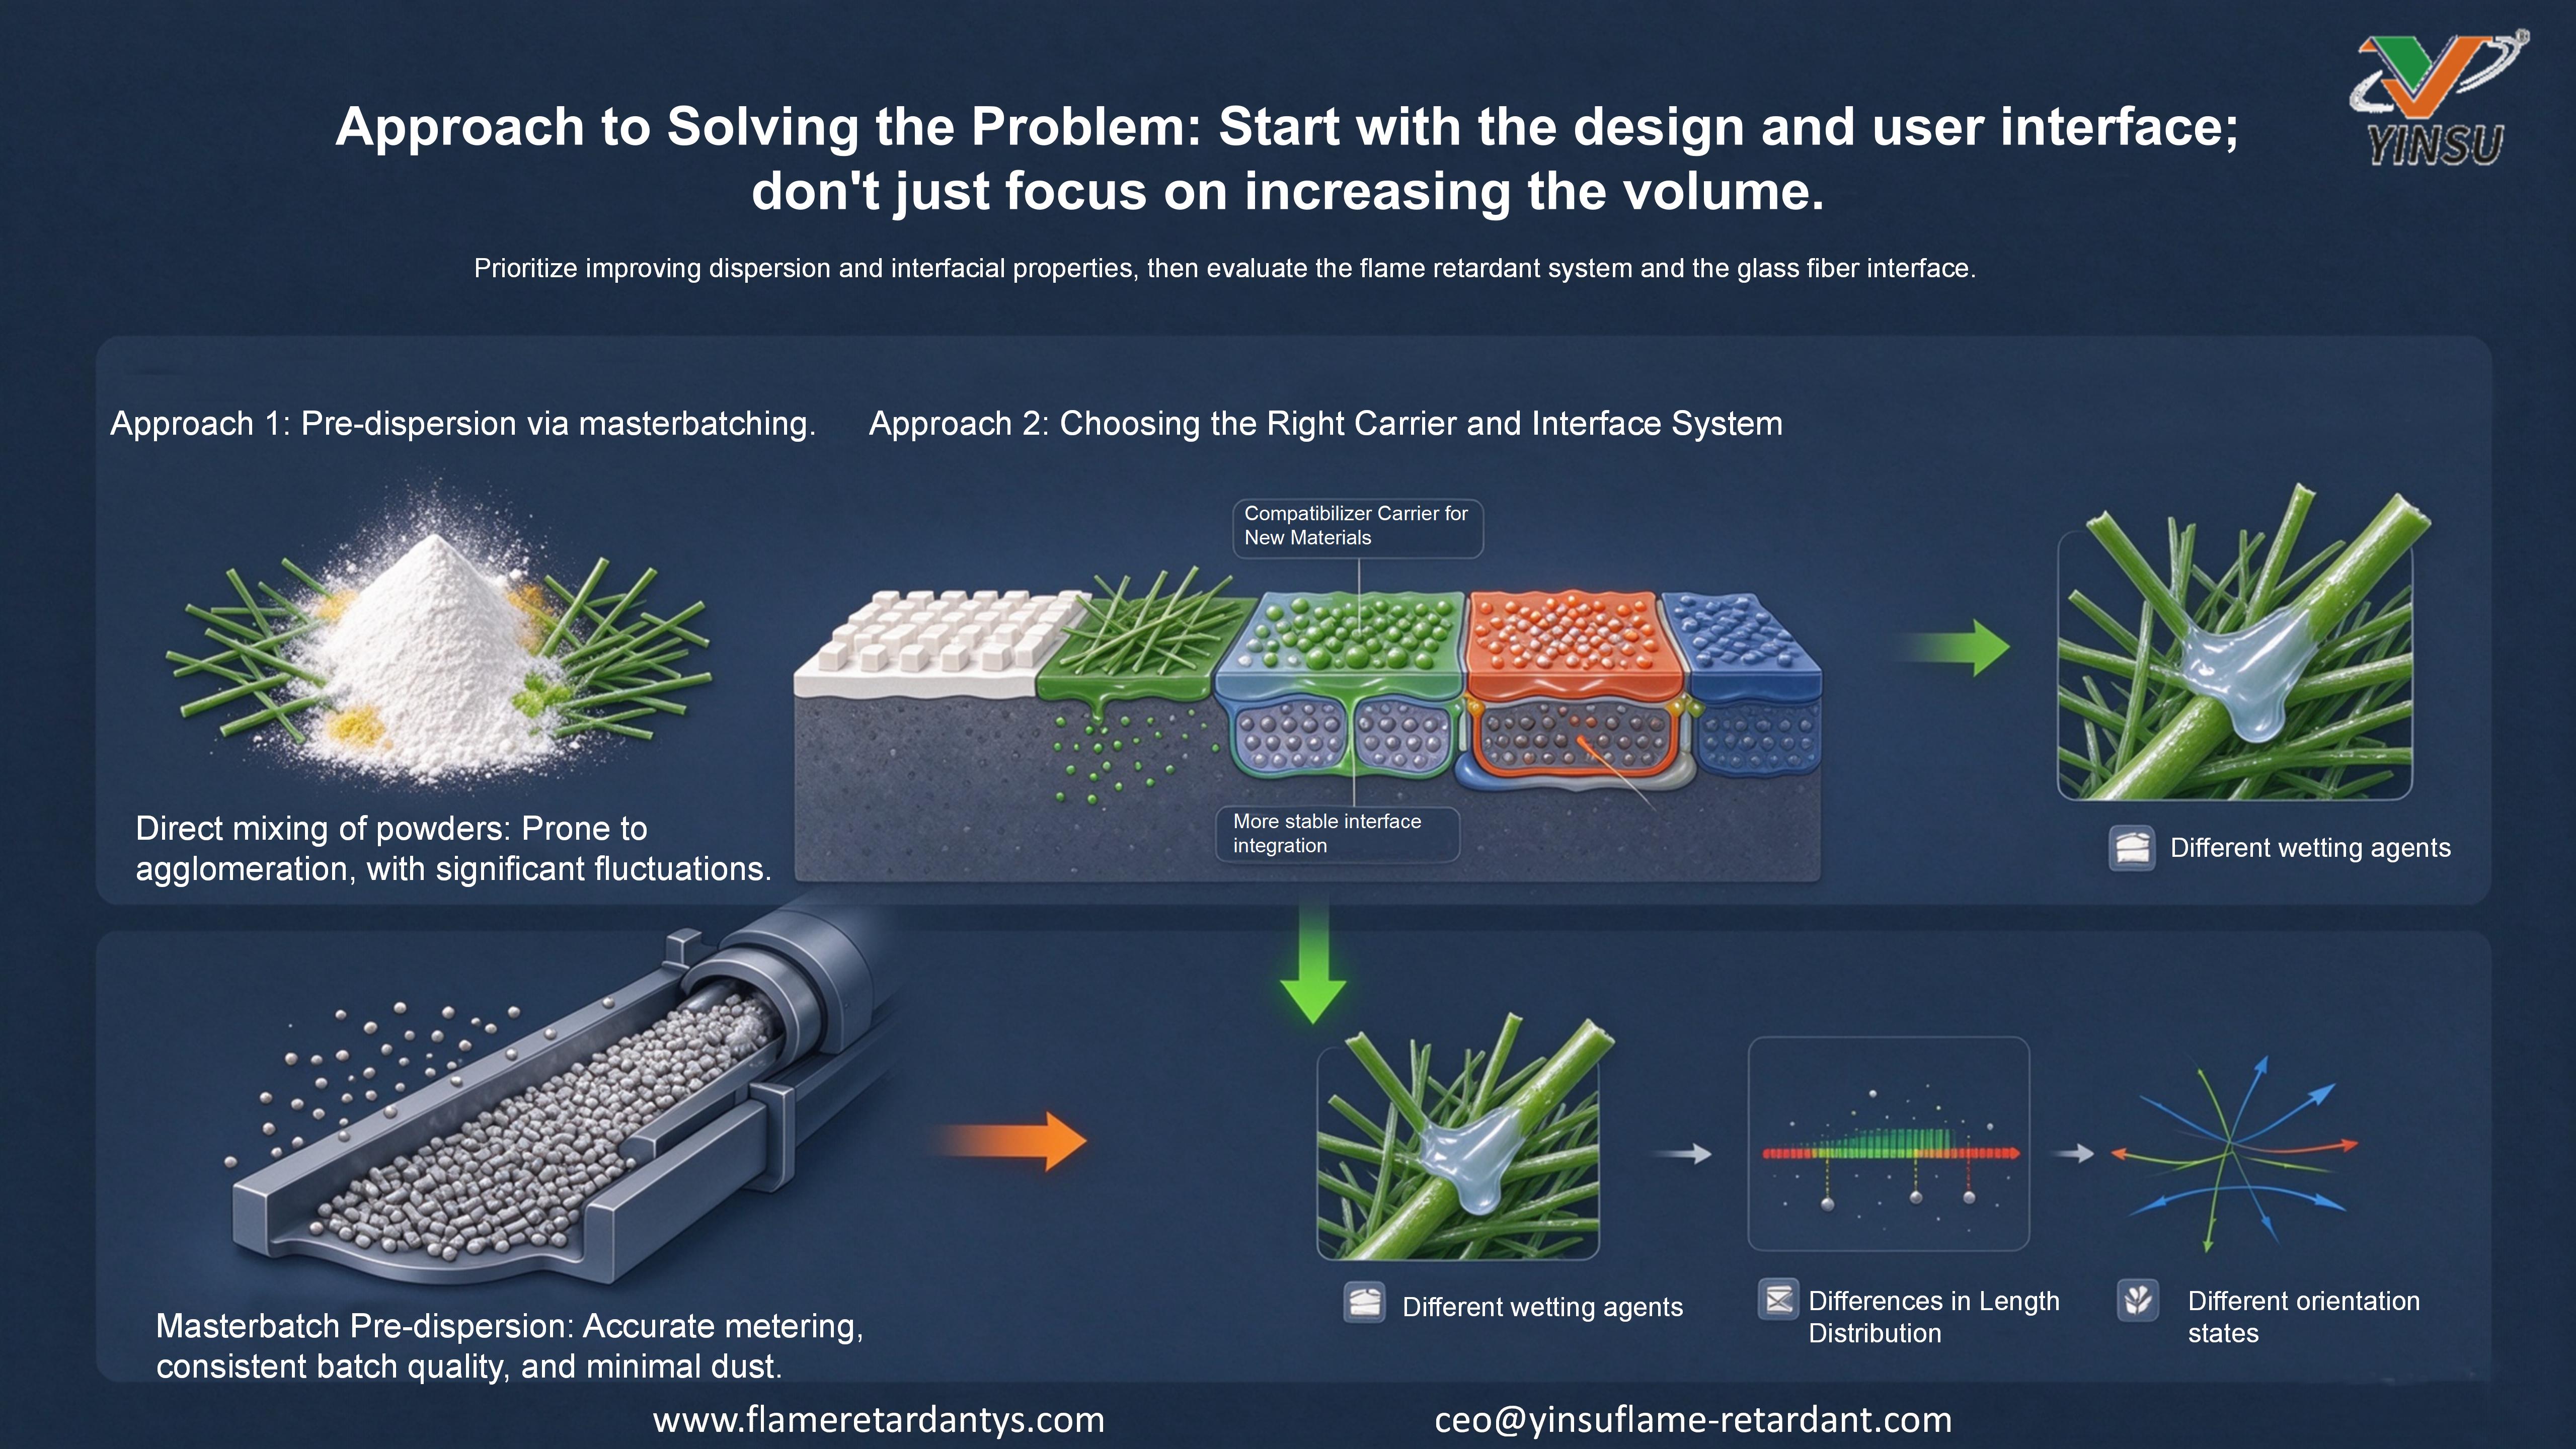
Una variable que fácilmente se pasa por alto: longitud y orientación de la fibra de vidrio
Las fibras cortas y las fibras largas se comportan de manera completamente diferente durante la combustión. Las fibras de vidrio largas tienen una orientación más fuerte y los canales de absorción son más continuos, lo que hace que el retardo de llama sea generalmente más duro que el de las fibras cortas. Sin embargo, los sistemas de fibras largas también tienen una mayor resistencia al fundido, lo que les da una ventaja en cuanto a antigoteo. Por lo tanto, la afirmación 'la adición de fibra de vidrio dificulta el retardo de llama' depende del tipo de fibra de vidrio que se agregue y de cómo esté dispuesta en el producto.
Enfoque de solución: comience con la morfología y las interfaces, no se limite a fijarse en la dosis
La primera dirección: predispersión de Masterbatch.
Utilice un compatibilizador como portador para granular el retardante de llama. La mezcla directa en seco de polvos tiende a aglomerarse cerca de las fibras de vidrio, provocando una concentración local desigual. Los masterbatches están predispersados y ofrecen una dosificación precisa, lotes estables y menos polvo de taller. La compatibilidad interfacial es significativamente mejor que la de los productos que utilizan nailon reciclado como soporte.
La segunda dirección: elija el transportista adecuado.
Los masterbatches que utilizan compatibilizadores vírgenes como portadores tienen una mejor compatibilidad interfacial, una floración más controlable y una mejor estabilidad del lote.
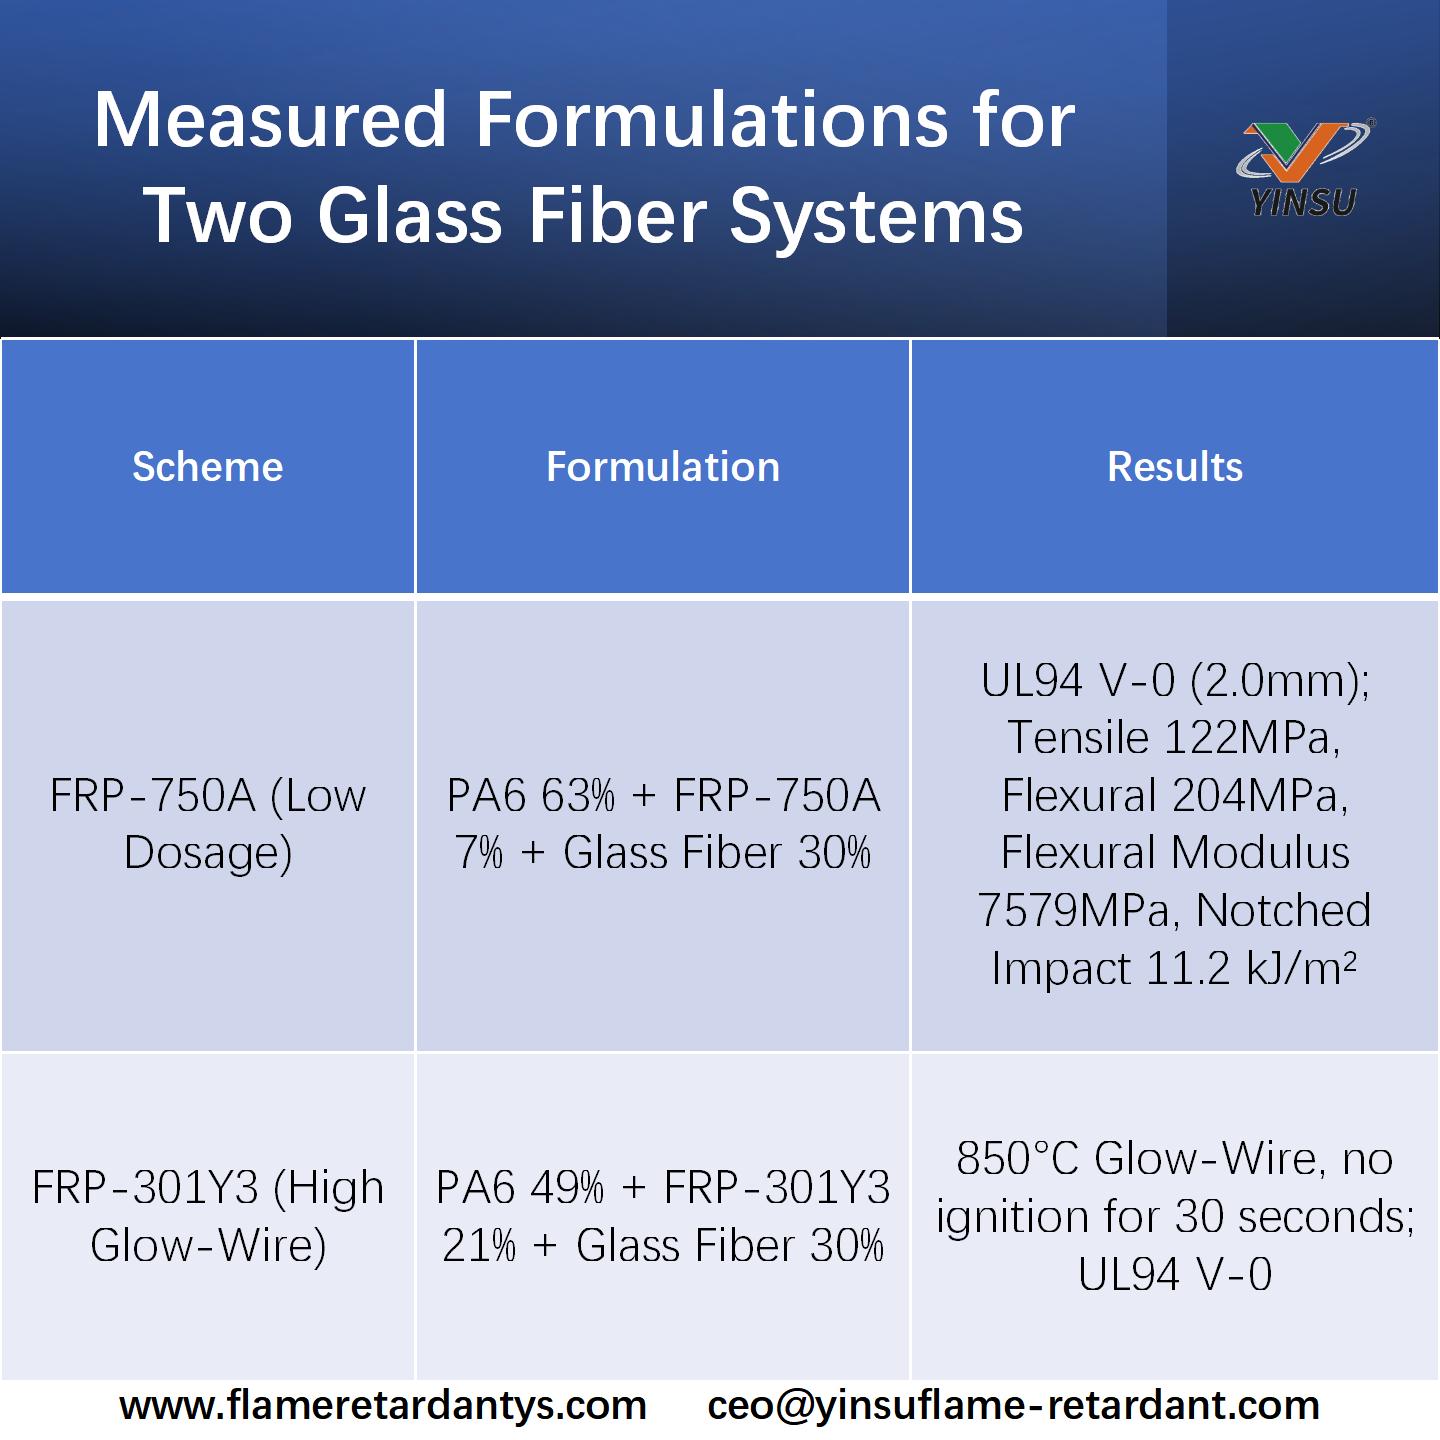
El valor de FRP-750A radica en 'agregar menos': contenido de fósforo rojo ≥70%, logrando V-0 en sistemas de fibra de vidrio con solo un 9% de carga. Con una carga menor, se deja más espacio para la fibra de vidrio y la resina, lo que resulta en menos pérdidas mecánicas.
El valor de FRP-301Y3 radica en 'resistir el alambre incandescente': contenido de fósforo rojo ≥50%, utilizando un portador compatibilizador virgen importado, con resistencia sólida a la precipitación de fosfina. Es adecuado para piezas estructurales con alto contenido de fibra y requisitos para alambre incandescente de 750 °C/850 °C.
Preguntas frecuentes: tres preguntas de alta frecuencia sobre el retardo de llama PA reforzado con fibra de vidrio
P1: Si V-0 falla después de agregar fibra de vidrio, ¿debo ajustar primero el retardante de llama o la interfaz primero?
Primero ajuste la interfaz. Las irregularidades en la dispersión y la desunión causadas por interfaces incompatibles no se pueden compensar aumentando la dosis; sólo empeorará las propiedades mecánicas. Se recomienda priorizar los productos masterbatch con soportes compatibilizadores.
P2: ¿Un mayor contenido de fibra de vidrio requiere más retardante de llama?
No es una relación lineal. Cuando el contenido de fibra de vidrio supera el 30%, la destrucción de la capa de mecha y carbonización se intensifica simultáneamente, y el efecto marginal del aumento de la dosis disminuye rápidamente. Por lo general, se necesitan actualizaciones del sistema (masterbatch, compuestos sinérgicos) en lugar de seguir aumentando la dosis.
P3: ¿Por qué el mismo masterbatch causa problemas al cambiar a un nuevo lote de fibra de vidrio?
Las fibras de vidrio tienen diferentes agentes de apresto superficial y distribuciones de longitud, lo que cambia el comportamiento interfacial con la matriz. Al cambiar de proveedor de fibra de vidrio, se debe rehacer la validación del retardante de llama .
P4: ¿Cuál es la diferencia entre la mezcla directa de polvo y los masterbatches?
La diferencia radica principalmente en la dispersión y el polvo. La mezcla directa del polvo tiende a aglomerarse cerca de las fibras de vidrio, provocando una concentración local desigual; Los masterbatches están predispersados, lo que ofrece una medición precisa, lotes estables y un entorno de taller mucho mejor. Para sistemas de fibra de vidrio, se recomienda utilizar masterbatches directamente.
Los datos anteriores son sólo de referencia; La carga y formulación reales deben basarse en las pruebas del cliente. Si necesita una evaluación de la formulación para su contenido de fibra de vidrio y resina base, comuníquese con el equipo técnico de retardante de llama YINSU.


