Al formular PE retardante de llama, la parte más frustrante no es la rapidez con la que se quema. PE tiene un índice limitante de oxígeno (LOI) de 17-18, casi idéntico al PP. Pero si se toma una formulación que pasa V-0 en una muestra de PP de 1,6 mm y se cambia a PE, el algodón de debajo inevitablemente se incendiará.
La mayoría de la gente trata esto como un 'problema de carga'. Si falla, el reflejo es agregar 3 partes. ¿Aún falla? Añade 5 más. Empújelo al 25% y la muestra finalmente se autoextingue, pero el algodón aún se enciende.
La dirección es incorrecta desde el principio. El verdadero problema de la PE radica en el goteo.
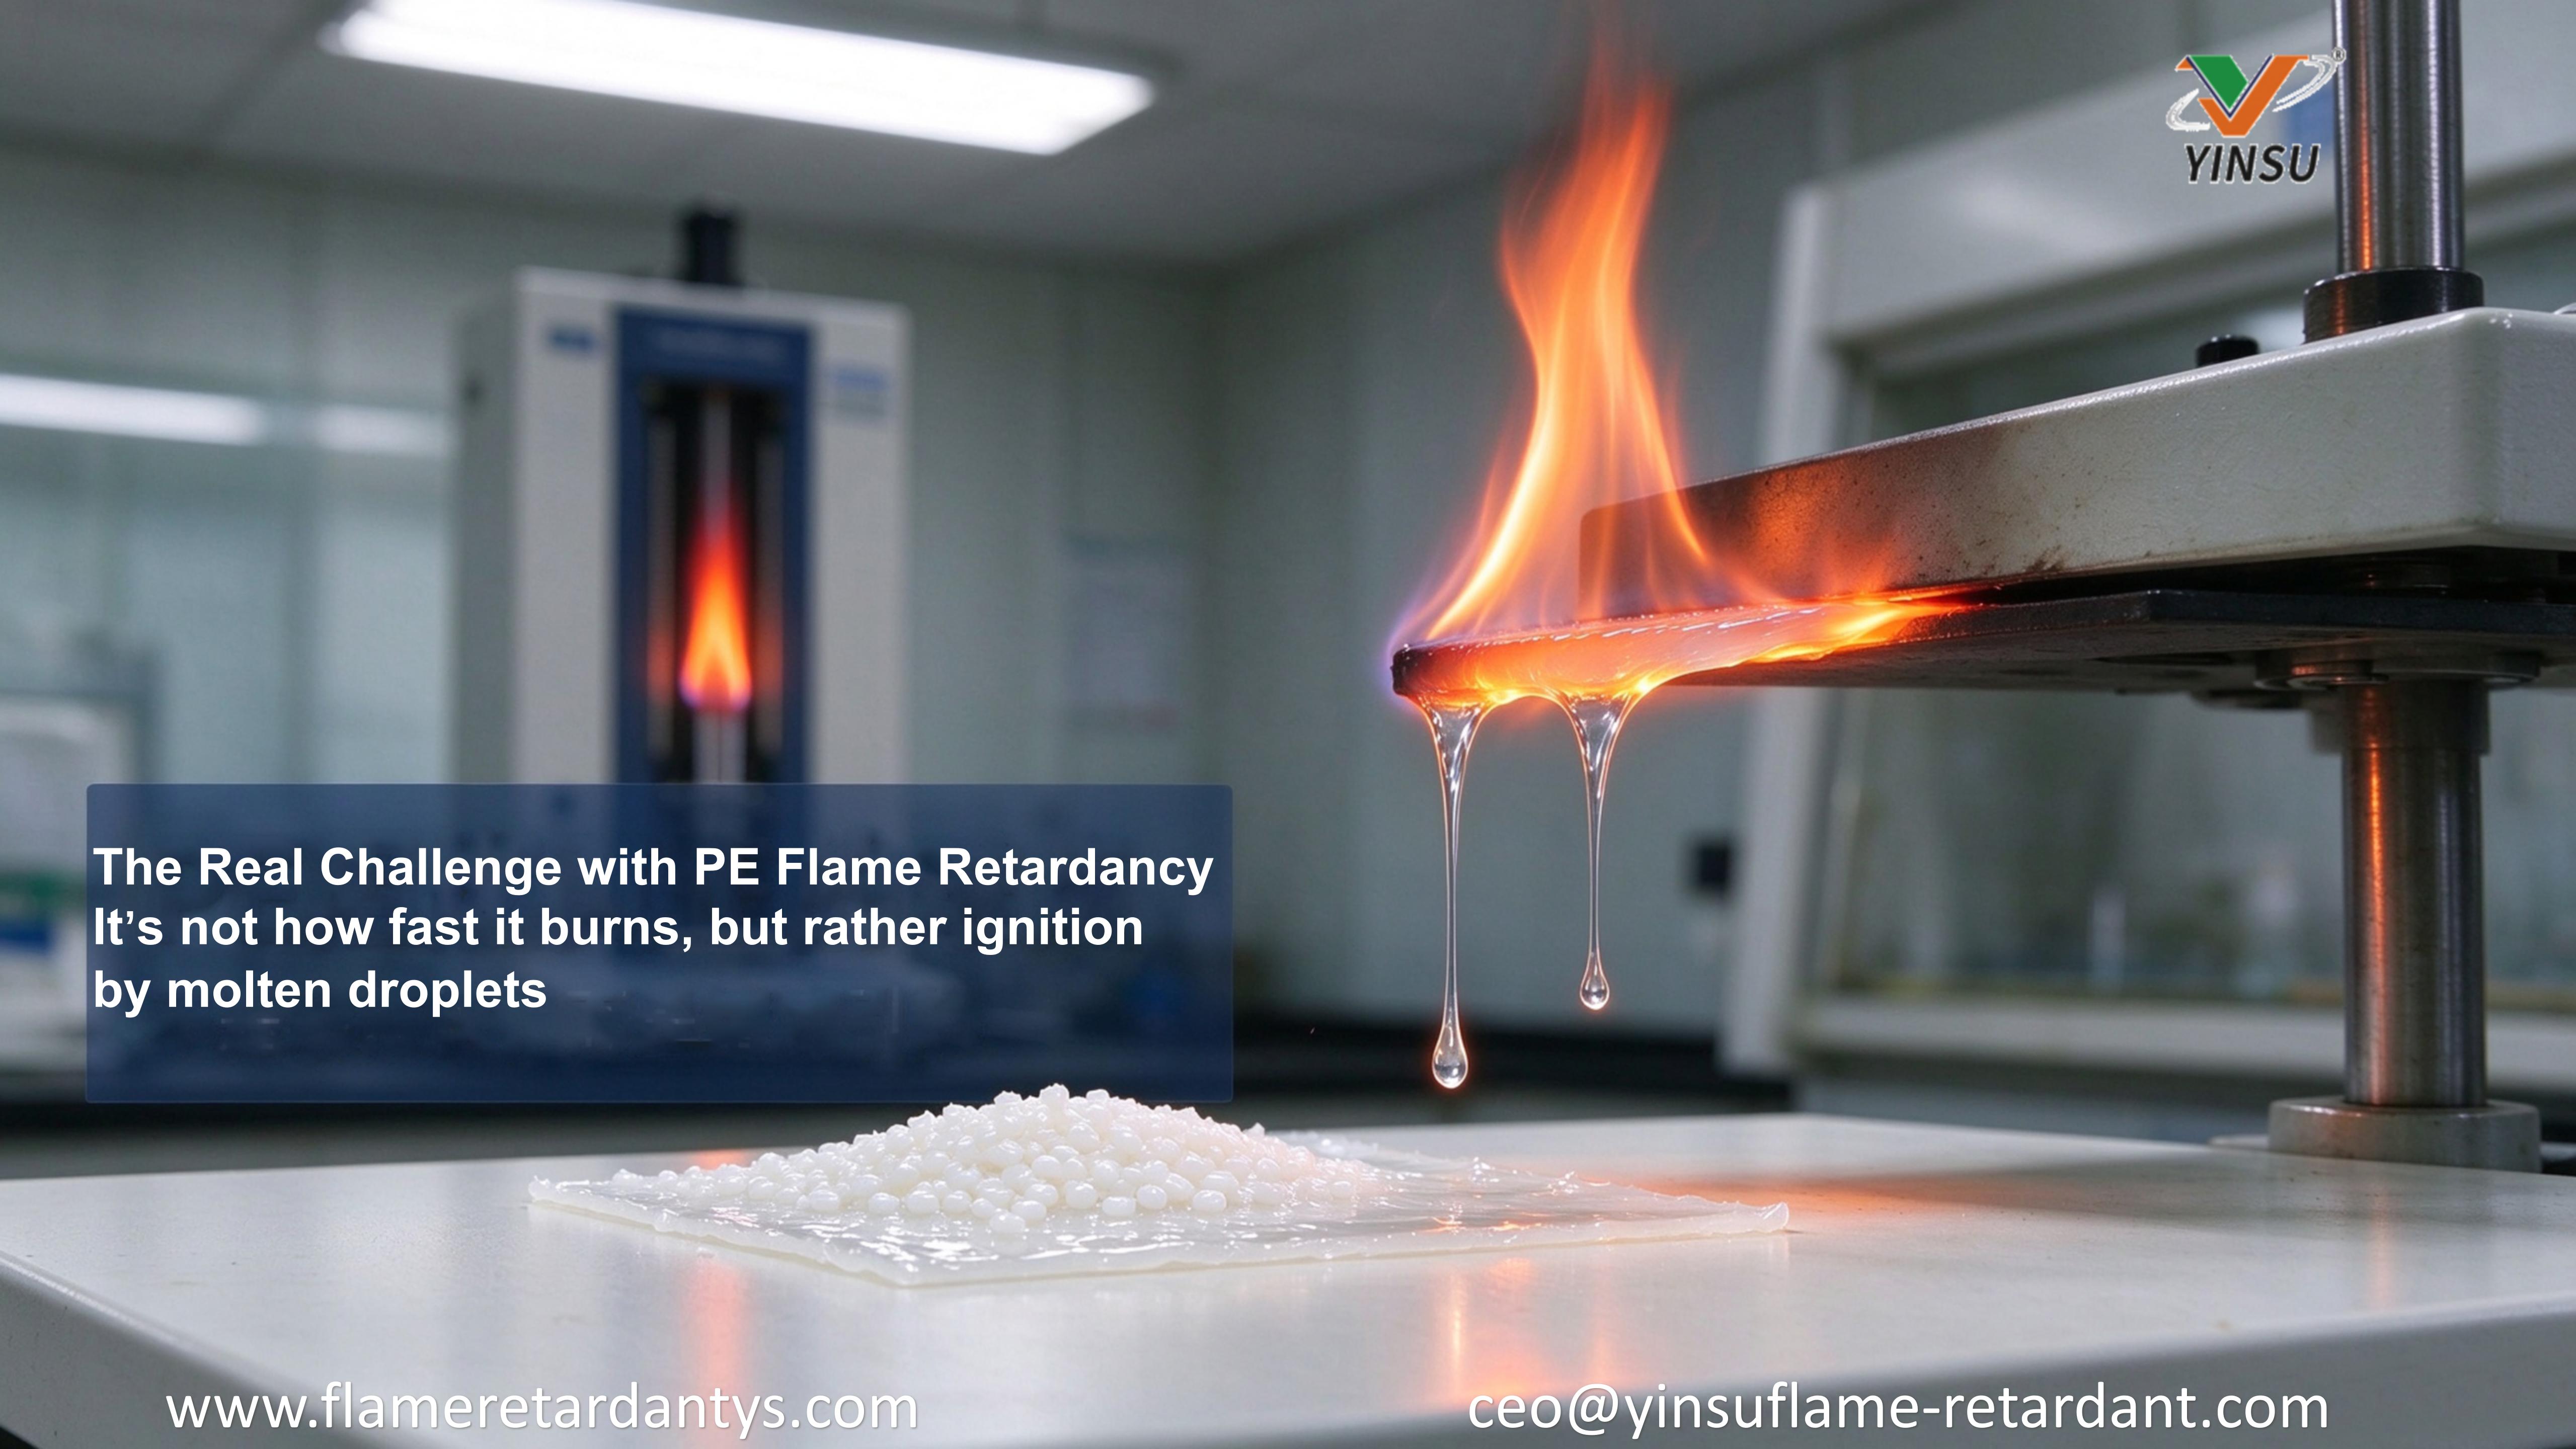
¿Por qué no puede dejar de gotear ni siquiera al 25%?
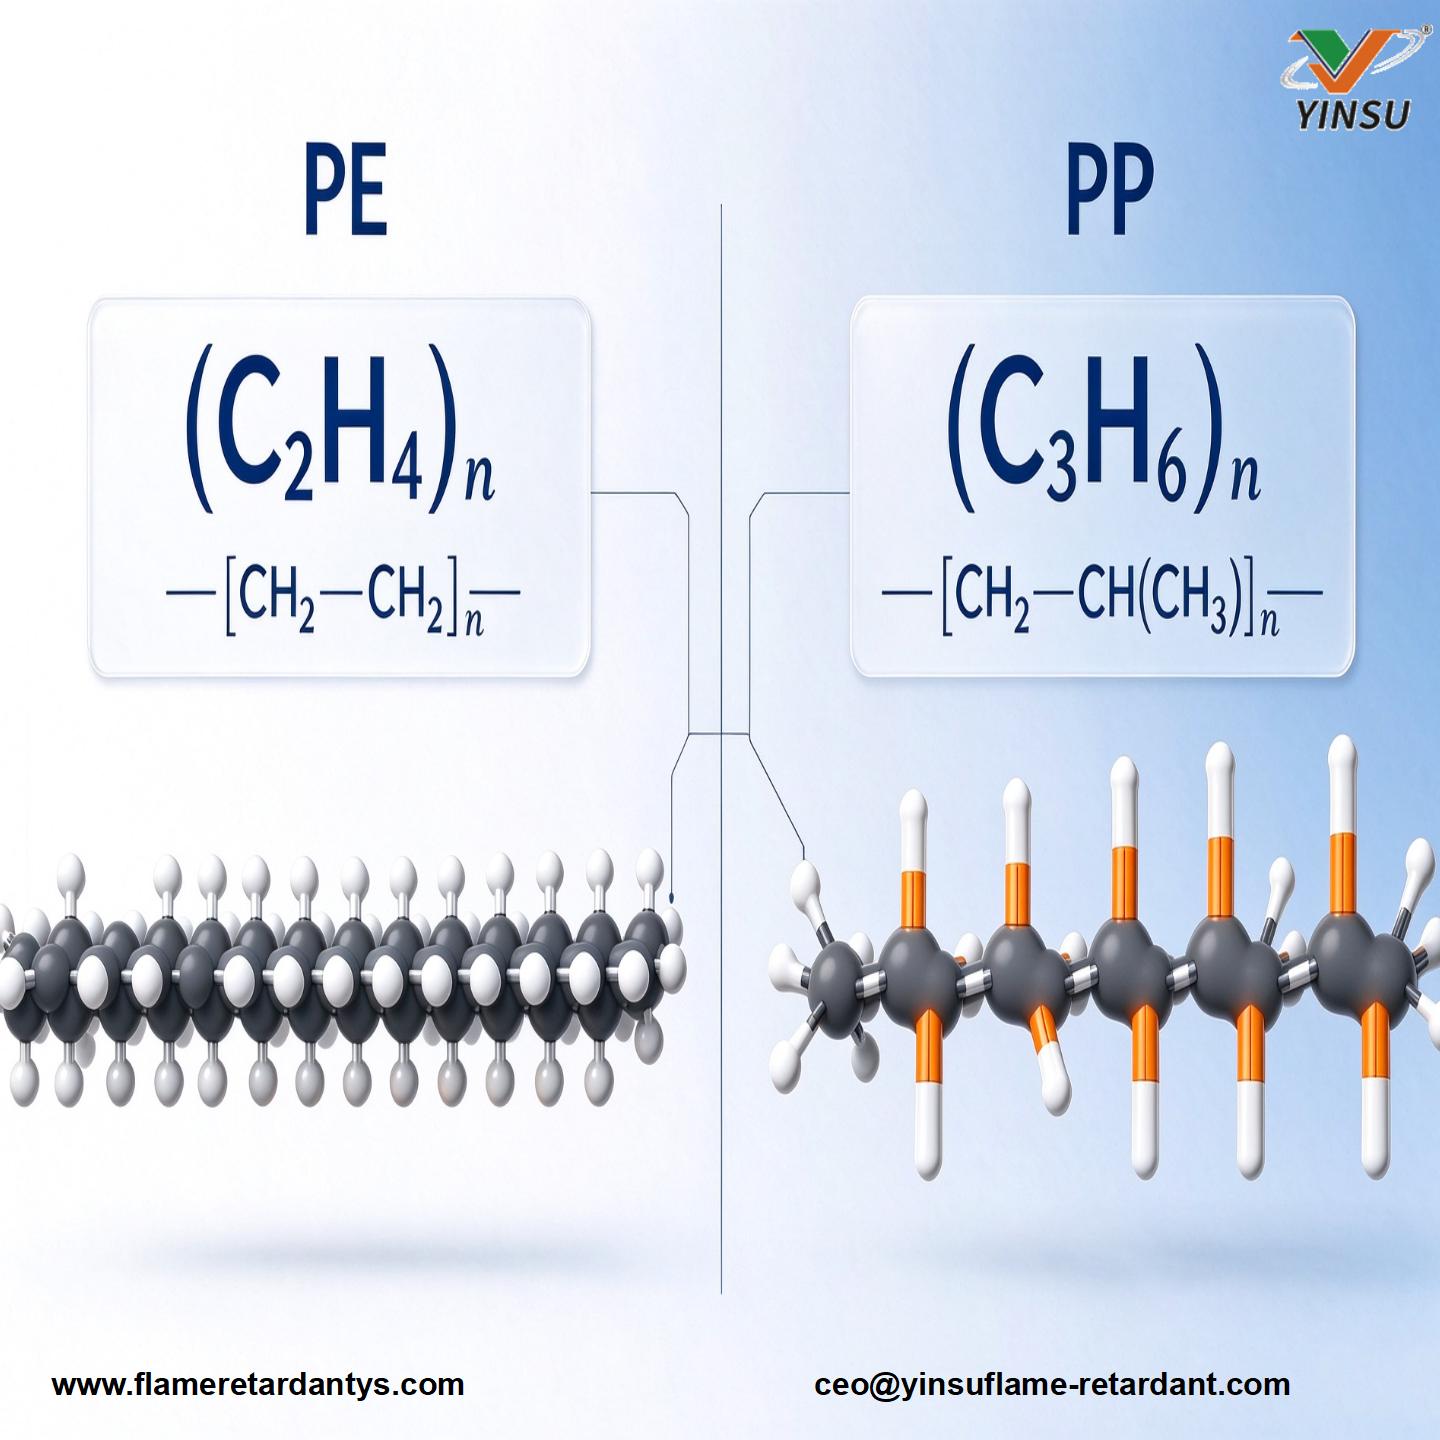
PE es un alcano puro de cadena lineal. Su columna vertebral sólo lleva enlaces CC y CH. Durante la pirólisis, los productos de escisión de la cadena son casi en su totalidad gases combustibles, dejando muy poco carbón sólido. Sin una capa de carbón que mantenga las cosas juntas, el derretimiento fluye hacia abajo como el agua y la llama sigue las gotas.
El PP al menos tiene carbonos terciarios en su columna vertebral, lo que permite la reticulación durante la pirólisis para formar algo de carbón. PE no tiene tales sitios. Es por eso que en los sistemas libres de halógenos, el PP puede pasar con una carga del 20-30%, mientras que el PE en la ruta del hidróxido debe rellenarse hasta un 50-60%.
Incluso si se intenta forzar la carbonización, es difícil construir una estructura sólida. El PE deshidratado carece de estructuras aromáticas en las que condensarse, por lo que el esqueleto carbonizado permanece suelto. La química del fósforo puede manejar la fase gaseosa, pero la mitad de la fase condensada debe ser apuntalada por sinergistas.
También hay una trampa oculta que se pasa fácilmente por alto: el PE es muy cristalino. Cuando se agregan 20 partes de retardante de llama, la mayor parte sale de las regiones cristalinas. Calculas 20 partes, pero la concentración efectiva al realizar el trabajo real puede ser solo una docena. Por eso sigue goteando al 25%.
La formulación de la 'deuda' pagada por la línea de producción
Agregar 5 piezas en el laboratorio es fácil, pero la línea paga un precio mucho más alto. Cuando el MFR (tasa de flujo de fusión) cae de 2 a 0,5, el par del extrusor alcanza su máximo y la producción cae en picado. El operador baja la temperatura para compensar, pero la plastificación se ve afectada. Las hebras se vuelven ásperas, se rompen y generan polvo en la peletizadora.
Cambie el orden: detenga el goteo, cree carbón, agregue la carga al final
No te obsesiones con cargar primero. Cambie la secuencia y la formulación cobrará vida:
Paso 1: deja de gotear. Aumente la resistencia del derretimiento o forme una costra al principio de la quemadura que mantenga el derretimiento en su lugar.
Paso 2: construye el personaje. Equilibre las fuentes de ácido, gas y carbono para darle espesor y aislamiento a la capa de carbón.
Paso 3: habla sobre la carga. Cada parte agregada ahora alcanza el objetivo en lugar de simplemente diluir el sistema.
Mire las diferencias de magnitud entre rutas:
Bromo-Antimonio: 10-20% de carga, restringido por halógenos.
P/N libre de halógenos o hidróxidos: 50-60 % de carga, posible para colores claros, pero requiere un alto relleno.
Fósforo rojo microencapsulado: solo carga del 3 al 5%, solo colores oscuros, pero resuelve el problema de la magnitud.
Al seleccionar, primero verifique el color del cliente y los requisitos libres de halógenos. Una vez establecidos esos dos, se decide la magnitud de la carga. Hacerlo al revés casi seguramente resultará en una reelaboración.
Preguntas frecuentes: errores comunes para los ingenieros
P: ¿Más retardante de llama siempre significa un mejor rendimiento en PE?
R: No. Más allá de la capacidad del sistema, el exceso migra a la superficie (florece) y la concentración efectiva cae. En PE, la floración a menudo comienza por encima del 25%, lo que hace que la clasificación de llama disminuya al volver a realizar la prueba.
P: ¿Se puede utilizar una formulación de PP directamente sobre PE?
R: No. El PE carece de carbonos terciarios, se carboniza mal y tiene una menor resistencia al fundido. Por lo general, se necesitan entre 5 y 10 piezas más para igualar.
P: Si pasa 1,6 mm, ¿pasará definitivamente 2,0 mm?
R: Es al revés. Pasar a 2,0 mm no garantiza 1,6 mm; Las paredes delgadas disipan el calor más rápido y retienen menos material fundido, lo que las hace más propensas a gotear. Pruebe siempre la muestra de pared delgada antes de enviarla.
P: ¿Por qué los compuestos de cables de PE necesitan una carga del 60 %?
R: Los hidróxidos dependen exclusivamente de la descomposición y dilución endotérmica, lo cual es ineficiente. Para alcanzar 1,6 mm V-0 en LDPE, el límite físico es de alrededor del 60%. Ese es el mecanismo, no una formulación mal optimizada.
Para elegir su ruta, mida tres cosas: espesor de la pared, grado de resina base y requisito de color.
Para partes oscuras, elija FRP-950X (fósforo rojo microencapsulado); para tubos/perfiles blancos, utilice PE-XT-141 ; Si las propiedades eléctricas y libres de halógenos son críticas, mire B-HFFR . Si no está seguro, envíe estos tres parámetros y el equipo técnico de YINSU redactará una formulación inicial para usted, y las muestras se enviarán directamente.


